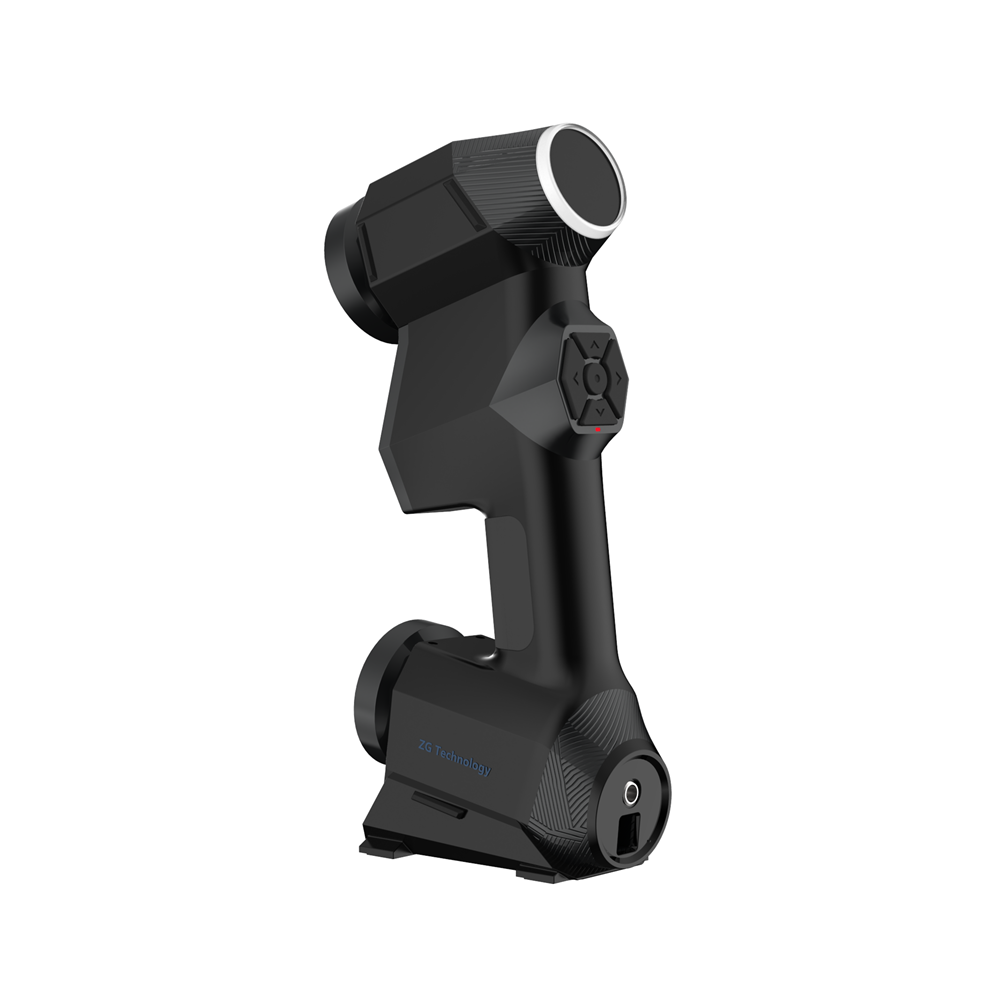
Nicht erfasster Werkzeugverschleiß beim Kunststoffspritzguss führt zu Mehrkosten: Gratbildung, Maßabweichungen und unerwartete Produktionsausfälle. Wenn sich Schimmelpilze unbemerkt zersetzen, kann man schnell die Kontrolle über die Prozessstabilität verlieren. Die Ausschussrate von Teilen steigt, bevor irgendjemand die Grundursache bemerkt. Die traditionelle Messtechnik hat mit den komplexen Freiformflächen von Formen zu kämpfen. Feste Koordinatenmessgeräte (KMGs) oder manuelle Messgeräte erfordern das Herausziehen des Werkzeugs aus der Presse. Sie stören den Fertigungsbetrieb und bieten begrenzte Datenpunkte. Die Außerbetriebnahme des Werkzeugs führt zu unzumutbaren Produktionsengpässen.
3D-Scannen ermöglicht eine schnelle, proaktive Verschleißkartierung durch CAD-zu-Teil-Abweichungsanalyse. Die Auswahl der richtigen Hardware ist jedoch von entscheidender Bedeutung, um vertrauenswürdige Daten über bearbeiteten Stahl zu erhalten. Lasertyp und Auflösung bestimmen die Qualität Ihrer Prüfergebnisse. Durch den Einsatz optischer Messtechnik verwandeln Hersteller einen toten Winkel in einen streng kontrollierten Arbeitsablauf. Sie erfahren genau, wie Sie diese Technologie nutzen können, um die Schimmelgesundheit effektiv zu überwachen.
Wichtige Erkenntnisse
Workflow-Effizienz: 3D-Scankarten nutzen sich ab, indem reale Netzdaten auf nominale CAD-Modelle gelegt werden, wodurch intuitive 3D-Farbkarten der Oberflächenabweichung erstellt werden.
Hardwareanforderungen: Bearbeiteter, reflektierender Werkzeugstahl erfordert einen Smart Handheld Blue Laser 3D-Scanner, um Daten präzise zu erfassen, ohne schädliche Entwicklersprays anzuwenden.
Bewertungsschwerpunkt: Käufer müssen die volumetrische Genauigkeit, die Netzauflösung an scharfen Kanten (Trennlinien/Anschnitte) und die Softwarekompatibilität abwägen, wenn sie einen 3D-Scanner für die Formeninspektion in die engere Auswahl nehmen.
Umsetzungsrealität: Um erfolgreich zu sein, muss man die Einschränkungen der Sichtlinie in tiefen Hohlräumen anerkennen und in eine entsprechende Schulung der Inspektionssoftware investieren.
Die Geschäftskosten von nicht erfasstem Schimmelverschleiß
Schleifharze erodieren unweigerlich Angusssysteme, Entformungsschrägen und Trennfugen. Materialien wie glasfaserverstärktes Nylon wirken unter hohen Einspritzdrücken wie Sandpapier. Temperaturwechsel verursachen bei Tausenden von Schüssen eine mikroskopische Oberflächenermüdung. Extreme Klemmkräfte zerdrücken langsam empfindliche Absperrbereiche. Wenn Sie diesen allmählichen Verfall nicht erfassen, kommt es zu plötzlichen Spitzen bei defekten Teilen. Unabgebildeter Verschleiß zwingt Prozessingenieure dazu, den Einspritzdruck künstlich zu verändern. Diese vorübergehende Lösung führt schließlich zu starkem Blitzen oder kurzen Aufnahmen. Das Kernproblem bleibt im beschädigten Formhohlraum verborgen.
Herkömmliche Inspektionsmethoden stellen für moderne Produktionshallen erhebliche Einschränkungen dar. Bei hochpräzisen festen KMGs muss die Form aus der Produktion entfernt werden. Dies führt zu erheblichen Produktionsengpässen. KMGs erfassen diskrete Datenpunkte mithilfe von Messtastern. Sie können nicht einfach vollständige organische Oberflächen oder komplexe Freiformhohlräume abbilden. Am Ende entstehen blinde Flecken in Ihren Daten. Alternativ liefern visuelle Inspektion und Harzguss subjektive Ergebnisse. Techniker verlassen sich auf ihr körperliches Gefühl oder visuelle Vermutungen. Dieser Ansatz ist nicht wiederholbar. Es fehlen völlig die quantifizierbaren Daten, die für vorausschauende Wartungsroutinen erforderlich sind.
Eine moderne Messlösung muss bestimmte betriebliche Erfolgskriterien erfüllen. Die Hardware muss portabel sein. Techniker müssen es direkt in der Werkstatt oder in der Nähe der Presse verwenden. Es muss eine Genauigkeit im Submillimeterbereich liefern, um mikroskopische Materialverluste zu erfassen. Darüber hinaus muss es umfassende und vollflächige Daten erfassen. Isolierte Berührungspunkte bieten einfach nicht genügend Kontext für komplexe Tools. Durch die Erfassung der gesamten Geometrie können Ingenieure kaskadierende Verschleißmuster erkennen.
Vergleich der Forminspektionsmesstechnik
Metrologie-Methode
Datendichte
Portabilität
Einrichtungszeit
Beste Anwendung
CMM behoben
Niedrig (Diskrete Punkte)
Keine (nur Labor)
Hoch
Absolute geometrische Toleranzen
Visuell / Casting
Subjektiv
Hoch
Niedrig
Schnelle Go/No-Go-Checks
Optisches 3D-Scannen
Hoch (Vollflächiges Netz)
Hoch (Werkstatt)
Niedrig
Umfassende Verschleißkartierung
Schritt-für-Schritt: Kartieren von Oberflächenabweichungen mit einem 3D-Scanner
Die erste Phase erfordert eine sorgfältige Datenerfassung. Sie beginnen mit dem Scannen der Werkzeugkomponenten. Durch die Verwendung eines 3D-Scanners zur Formeninspektion können Sie die physische Geometrie schnell erfassen. Der Laser streicht über den verschlissenen Formhohlraum, den Kern und die Gleitkomponenten. Kameras verfolgen die Verformungen der Laserlinien. Die Hardware übersetzt dieses optische Feedback in eine hochdichte Punktwolke. Die integrierte Software verknüpft diese Punkte sofort zu einer durchgehenden digitalen Oberfläche. Sie erfassen Millionen präziser Messungen in wenigen Minuten.
Als nächstes gehen Sie zur Ausrichtung und Registrierung über. Sie importieren die Rohscandaten in eine spezielle Inspektionssoftware. Zu den branchenüblichen Programmen gehören Geomagic Control X oder PolyWorks. Die Software überlagert das gescannte Netz mit Ihrer ursprünglichen nominalen CAD-Datei. Normalerweise führen Sie zunächst eine Best-Fit-Ausrichtung durch, um die Gesamtabweichung zu ermitteln. Bei Werkzeugen ist die bezugspunktbasierte Ausrichtung oft wichtiger. Sie richten den Scan anhand der unbearbeiteten Bezugspunkte oder Montageplatten aus. Dadurch wird genau simuliert, wie die Form in der Spritzpresse sitzt.
Die Abweichungsanalyse bildet den Kern des Verschleißkartierungsprozesses. Die Software generiert eine anschauliche topologische 3D-Farbkarte. Dieses visuelle Tool macht komplexe Messdaten sofort verständlich.
Grün: Grün gefärbte Bereiche liegen perfekt innerhalb Ihres festgelegten Toleranzbandes. Die Geometrie entspricht der CAD-Datei.
Rot/Gelb: Warme Farben zeigen eine positive Abweichung an der Stelle an, an der Material hinzugefügt wurde. Bei einer Form deutet dies normalerweise auf Polymerablagerungen, eingebrannte Ausgasungen oder Rost hin.
Blau: Kalte Farben stellen eine negative Abweichung dar, bei der Material verloren ging. Dadurch werden kritischer Werkzeugverschleiß, abrasive Erosion oder Schlagschäden hervorgehoben.
Schließlich müssen Sie diese visuellen Daten in umsetzbare Berichte umwandeln. Sie können bestimmte 2D-Querschnitte exportieren, um Formschrägenwinkel zu untersuchen. Sie können präzise GD&T-Messungen für kritische Angussabmessungen extrahieren. Die Verfolgung dieser Verschleißtrenddaten über mehrere Produktionsläufe hinweg ist von entscheidender Bedeutung. Es bestimmt genau, wann die Form eine proaktive Wartung benötigt. Die Daten sagen Ihnen, ob Sie lokales Laserschweißen, Oberflächenpolieren oder den vollständigen Austausch der Kavität planen sollten.
Warum ein intelligenter tragbarer 3D-Laserscanner mit blauem Laser der Standard in der Messtechnik ist
Nicht alle 3D-Scantechnologien eignen sich gut für Werkzeugstahl. Ältere strukturierte Lichtsysteme haben mit stark reflektierenden Oberflächen erhebliche Probleme. Bearbeiteter Werkzeugstahl P20 oder H13 streut Standardlichtmuster. Um dies zu beheben, verwenden Bediener oft stumpfmachende Entwicklersprays. Diese Sprays stellen einen fatalen Nachteil für Präzisionsformen dar. Sie fügen der Oberfläche mikroskopisch kleine Schichtdicken hinzu. Ein typisches Kreidespray fügt 5 bis 15 Mikrometer künstliches Material hinzu. Dadurch werden Ihre messtechnischen Messungen im Mikrometerbereich sofort ungültig.
Moderne Hardware löst diese optische Herausforderung nativ. Ein intelligenter tragbarer 3D-Laserscanner mit blauem Laser nutzt eine viel kürzere Wellenlänge. Blaues Licht minimiert das Speckle-Rauschen erheblich. Der hochintensive Laser durchschneidet glänzende Reflexe und dunkle Oberflächen. Sie müssen keine schädlichen Entwicklersprays verwenden. Der Scanner erfasst die rohe, makellose Stahloberfläche genau so, wie sie vorliegt.
Die Portabilität verändert die Inspektionsumgebung vollständig. Handheld-Systeme ermöglichen es Technikern, den Verschleiß direkt in der Werkstatt zu kartieren. Fabrikumgebungen sind bekanntermaßen rau. Spritzpressen verursachen starke Bodenvibrationen. In der Nähe der Kühlsysteme schwanken die Temperaturen drastisch. Handscanner wirken dem durch dynamische Referenzierung entgegen. Sie bringen kleine optische Tracking-Ziele auf der Formbasis an. Der Scanner berechnet ständig seine Position relativ zu diesen Zielen. Wenn ein Gabelstapler vorbeifährt und der Boden wackelt, gleicht der Scanner dies automatisch aus. Die Daten bleiben perfekt gesichert und genau.
Die Geschwindigkeit der Datenerfassung macht den wahren Wert des Handheld-Scannens aus. Traditionelle Messtechnik erfordert eine aufwändige logistische Planung. Der Transport eines 5.000 Pfund schweren Werkzeugblocks in ein temperaturgesteuertes Messlabor verschwendet Stunden. Handscanner machen diesen Transport komplett überflüssig. Sie führen den Scanner zur Druckmaschine, erfassen die Daten und erstellen die Farbkarte. Sie treffen Wartungsentscheidungen innerhalb von Minuten statt Tagen.
Kernbewertungskriterien für hochauflösende Werkzeugscanner
Die Bewertung von Scan-Hardware erfordert ein Verständnis des Unterschieds zwischen Auflösung und volumetrischer Genauigkeit. Die volumetrische Genauigkeit stellt sicher, dass die gesamten Makroabmessungen des Werkzeugblocks über seine gesamte Länge korrekt sind. Die Auflösung bestimmt jedoch die Fähigkeit des Scanners, Mikromerkmale zu erfassen. Formen enthalten extrem scharfe Kanten, subtile Mikrotexturen und komplizierte Kühlöffnungen. Wenn Ihr Scanner keine Auflösung hat, sehen diese scharfen Ecken in den Daten abgerundet aus. Die Investition in einen hochauflösenden Laser-3D-Scanner ist obligatorisch. Es stellt sicher, dass Sie enge Radien, Trennlinien und empfindliche Angussgeometrien präzise prüfen können.
Hardware ist nur so nützlich wie ihr Software-Ökosystem. Sie müssen die Interoperabilität sorgfältig prüfen. Überprüfen Sie, ob der Scanner Standard-Mesh-Formate wie STL oder PLY exportiert. Stellen Sie sicher, dass es nativ in branchenübliche Inspektionssoftwareplattformen integriert ist. Einige Hersteller versuchen, Sie in ein proprietäres Software-Ökosystem einzubinden. Dies schränkt Ihre Möglichkeiten ein, Daten mit externen Werkzeugherstellern zu teilen. Systeme mit offener Architektur bieten eine viel bessere langfristige Flexibilität.
Die Geschwindigkeit der Datenverarbeitung wirkt sich stark auf die Effizienz des täglichen Arbeitsablaufs aus. Bewerten Sie vor dem Kauf die integrierten Verarbeitungsfunktionen der Hardware. Ein moderner Smart Handheld Blue Laser 3D-Scanner führt intern Berechnungen zur Netzgenerierung durch. Es verarbeitet die Punktwolke in Echtzeit. Dadurch wird die Rechenlast Ihres angeschlossenen Laptops erheblich reduziert. Die Inspektionsschleife wird drastisch beschleunigt. Ihre Qualitätstechniker verbringen mehr Zeit mit der Analyse des Verschleißes und müssen weniger auf Fortschrittsbalken warten.
Wesentliche Bewertungsmetriken
Bewertungsmetrik
Zielvorgabe
Warum es für Schimmelpilze wichtig ist
Laserquelle
Blauer Laser (Klasse 2M oder ähnlich)
Macht Sprays zur Erhöhung der Dicke auf P20-Stahl überflüssig.
Netzauflösung
0,02 mm bis 0,05 mm
Erfasst scharfe Trennlinien, ohne wichtige Kanten zu glätten.
Volumetrische Genauigkeit
Unter 0,05 mm pro Meter
Verhindert Maßabweichungen bei großen Werkzeugblöcken mit mehreren Kavitäten.
Software-Ausgabe
Offene Formate (STL, PLY, OBJ)
Garantiert Kompatibilität mit Geomagic, PolyWorks oder nativem CAD.
Implementierungsrealitäten: Risiken und betriebliche Einschränkungen
Trotz seiner Vorteile bleibt das 3D-Scannen eine rein optische Technologie. Es leidet an inhärenten Sichtlinienbeschränkungen. Der Laser und die Tracking-Kameras müssen die Geometrie physisch „sehen“, um sie abzubilden. Tiefe, enge Hohlräume stellen eine große Herausforderung dar. Konforme Kühlkanäle oder starke Hinterschneidungen fallen aus den Scandaten heraus. Wenn der Winkel zu steil wird, kann der Laser nicht zum Sensor zurückkehren. Um dieses Problem zu lösen, verwenden Techniker häufig Vergussmassen. Sie gießen Harz in das Sackloch, härten es aus, entnehmen den Guss und scannen stattdessen den physischen Stopfen.
Die Software-Lernkurve überrascht viele Entwicklungsteams. Die Bedienung des physischen Scanners ist äußerst intuitiv. Die meisten Techniker beherrschen die Datenerfassung in wenigen Stunden. Allerdings ist eine erweiterte Netz-zu-CAD-Inspektion komplex. Das Einrichten ordnungsgemäßer Bezugspunktausrichtungen erfordert fundierte Kenntnisse in der Messtechnik. Die Automatisierung des Arbeitsablaufs mit Makroroutinen erfordert viel Übung. Sie müssen in eine spezielle Schulung zur Inspektionssoftware investieren, um den vollen Wert der Hardware auszuschöpfen.
Die Gerätewartung ist eine weitere wichtige Implementierungsrealität. In Werkstattumgebungen sind empfindliche Optiken Staub, Öl und Stößen ausgesetzt. Scanner erfordern strenge, regelmäßige Kalibrierungsroutinen, um ihre zertifizierte Genauigkeit aufrechtzuerhalten. Der Kalibrierungsvorgang dauert mithilfe einer mitgelieferten Artefakttafel normalerweise nur eine Minute. Darüber hinaus müssen Bediener optische Ziele sorgfältig anbringen. Wenn Sie ein Ziel direkt über einer kritischen Trennlinie platzieren, wird diese Geometrie vom Scan verdeckt. Die richtige Platzierung des Ziels erfordert eine sorgfältige Planung, bevor der Abzug betätigt wird.
Abschluss
Der Übergang zum 3D-Scannen zur Formeninspektion verlagert die Wartung von einem reaktiven Ratespiel zu einem vorhersehbaren, datengesteuerten Prozess. Durch die Analyse farbcodierter Abweichungskarten kann Ihr Team mikroskopische Abnutzungserscheinungen erkennen, bevor diese zu schwerwiegenden Produktionsfehlern führen. Sie eliminieren tote Winkel und reduzieren die Stillstandszeiten der Presse drastisch.
Priorisieren Sie bei der Definition Ihrer Auswahllogik strikt die blaue Lasertechnologie für reflektierenden Werkzeugstahl. Fordern Sie eine hohe Netzauflösung, um empfindliche Trennlinien und Anschnitte zu erfassen. Darüber hinaus fordern Sie Live-Softwaredemonstrationen anhand Ihrer eigenen komplexen CAD-Modelle. Verlassen Sie sich niemals ausschließlich auf die perfekt inszenierten Teststücke eines Herstellers.
Ihr unmittelbarer nächster Schritt besteht darin, einen Proof of Concept (POC) von den Scannerherstellern anzufordern. Lassen Sie eine Ihrer tatsächlich abgenutzten Formen direkt in Ihrer Werkstatt scannen. Dadurch werden ihre Genauigkeitsansprüche, Oberflächenhandhabungsfähigkeiten und Arbeitsgeschwindigkeit unter Ihren spezifischen Umgebungsbedingungen validiert, bevor Sie sich zu einem Kauf verpflichten.
FAQ
F: Kann ein 3D-Scanner tiefe Rippen und Sacklöcher in einer Form messen?
A: Nur bis zu einem bestimmten Tiefen-Breiten-Verhältnis. Da beim Laserscannen eine klare Sichtlinie zwischen den Kameras und der Laserlinie erforderlich ist, kann es bei sehr tiefen oder schmalen Merkmalen zu Datenausfällen kommen und alternative Sondierungsmethoden erforderlich sein.
F: Muss ich Scanspray auf Spritzgussformen auftragen?
A: Im Allgemeinen nein, wenn Sie einen modernen blauen Laserscanner verwenden. Ältere Rotlaser- oder Strukturlichtsysteme erfordern häufig Spray zur Steuerung des Reflexionsvermögens, was zu inakzeptablen Maßabweichungen führt (typischerweise zusätzliche 5–15 Mikrometer Dicke).
F: Wie genau sind handgeführte Laserscanner im Vergleich zu herkömmlichen KMGs?
A: Während stationäre KMGs nach wie vor der Goldstandard für absolute Genauigkeit sind (oft unter 5 Mikrometern), erreichen industrielle Handlaserscanner typischerweise Genauigkeiten zwischen 0,02 mm und 0,04 mm, was mehr als ausreichend ist, um den Standard-Werkzeugverschleiß zu erfassen und gleichzeitig eine deutlich höhere Geschwindigkeit und Tragbarkeit zu bieten.