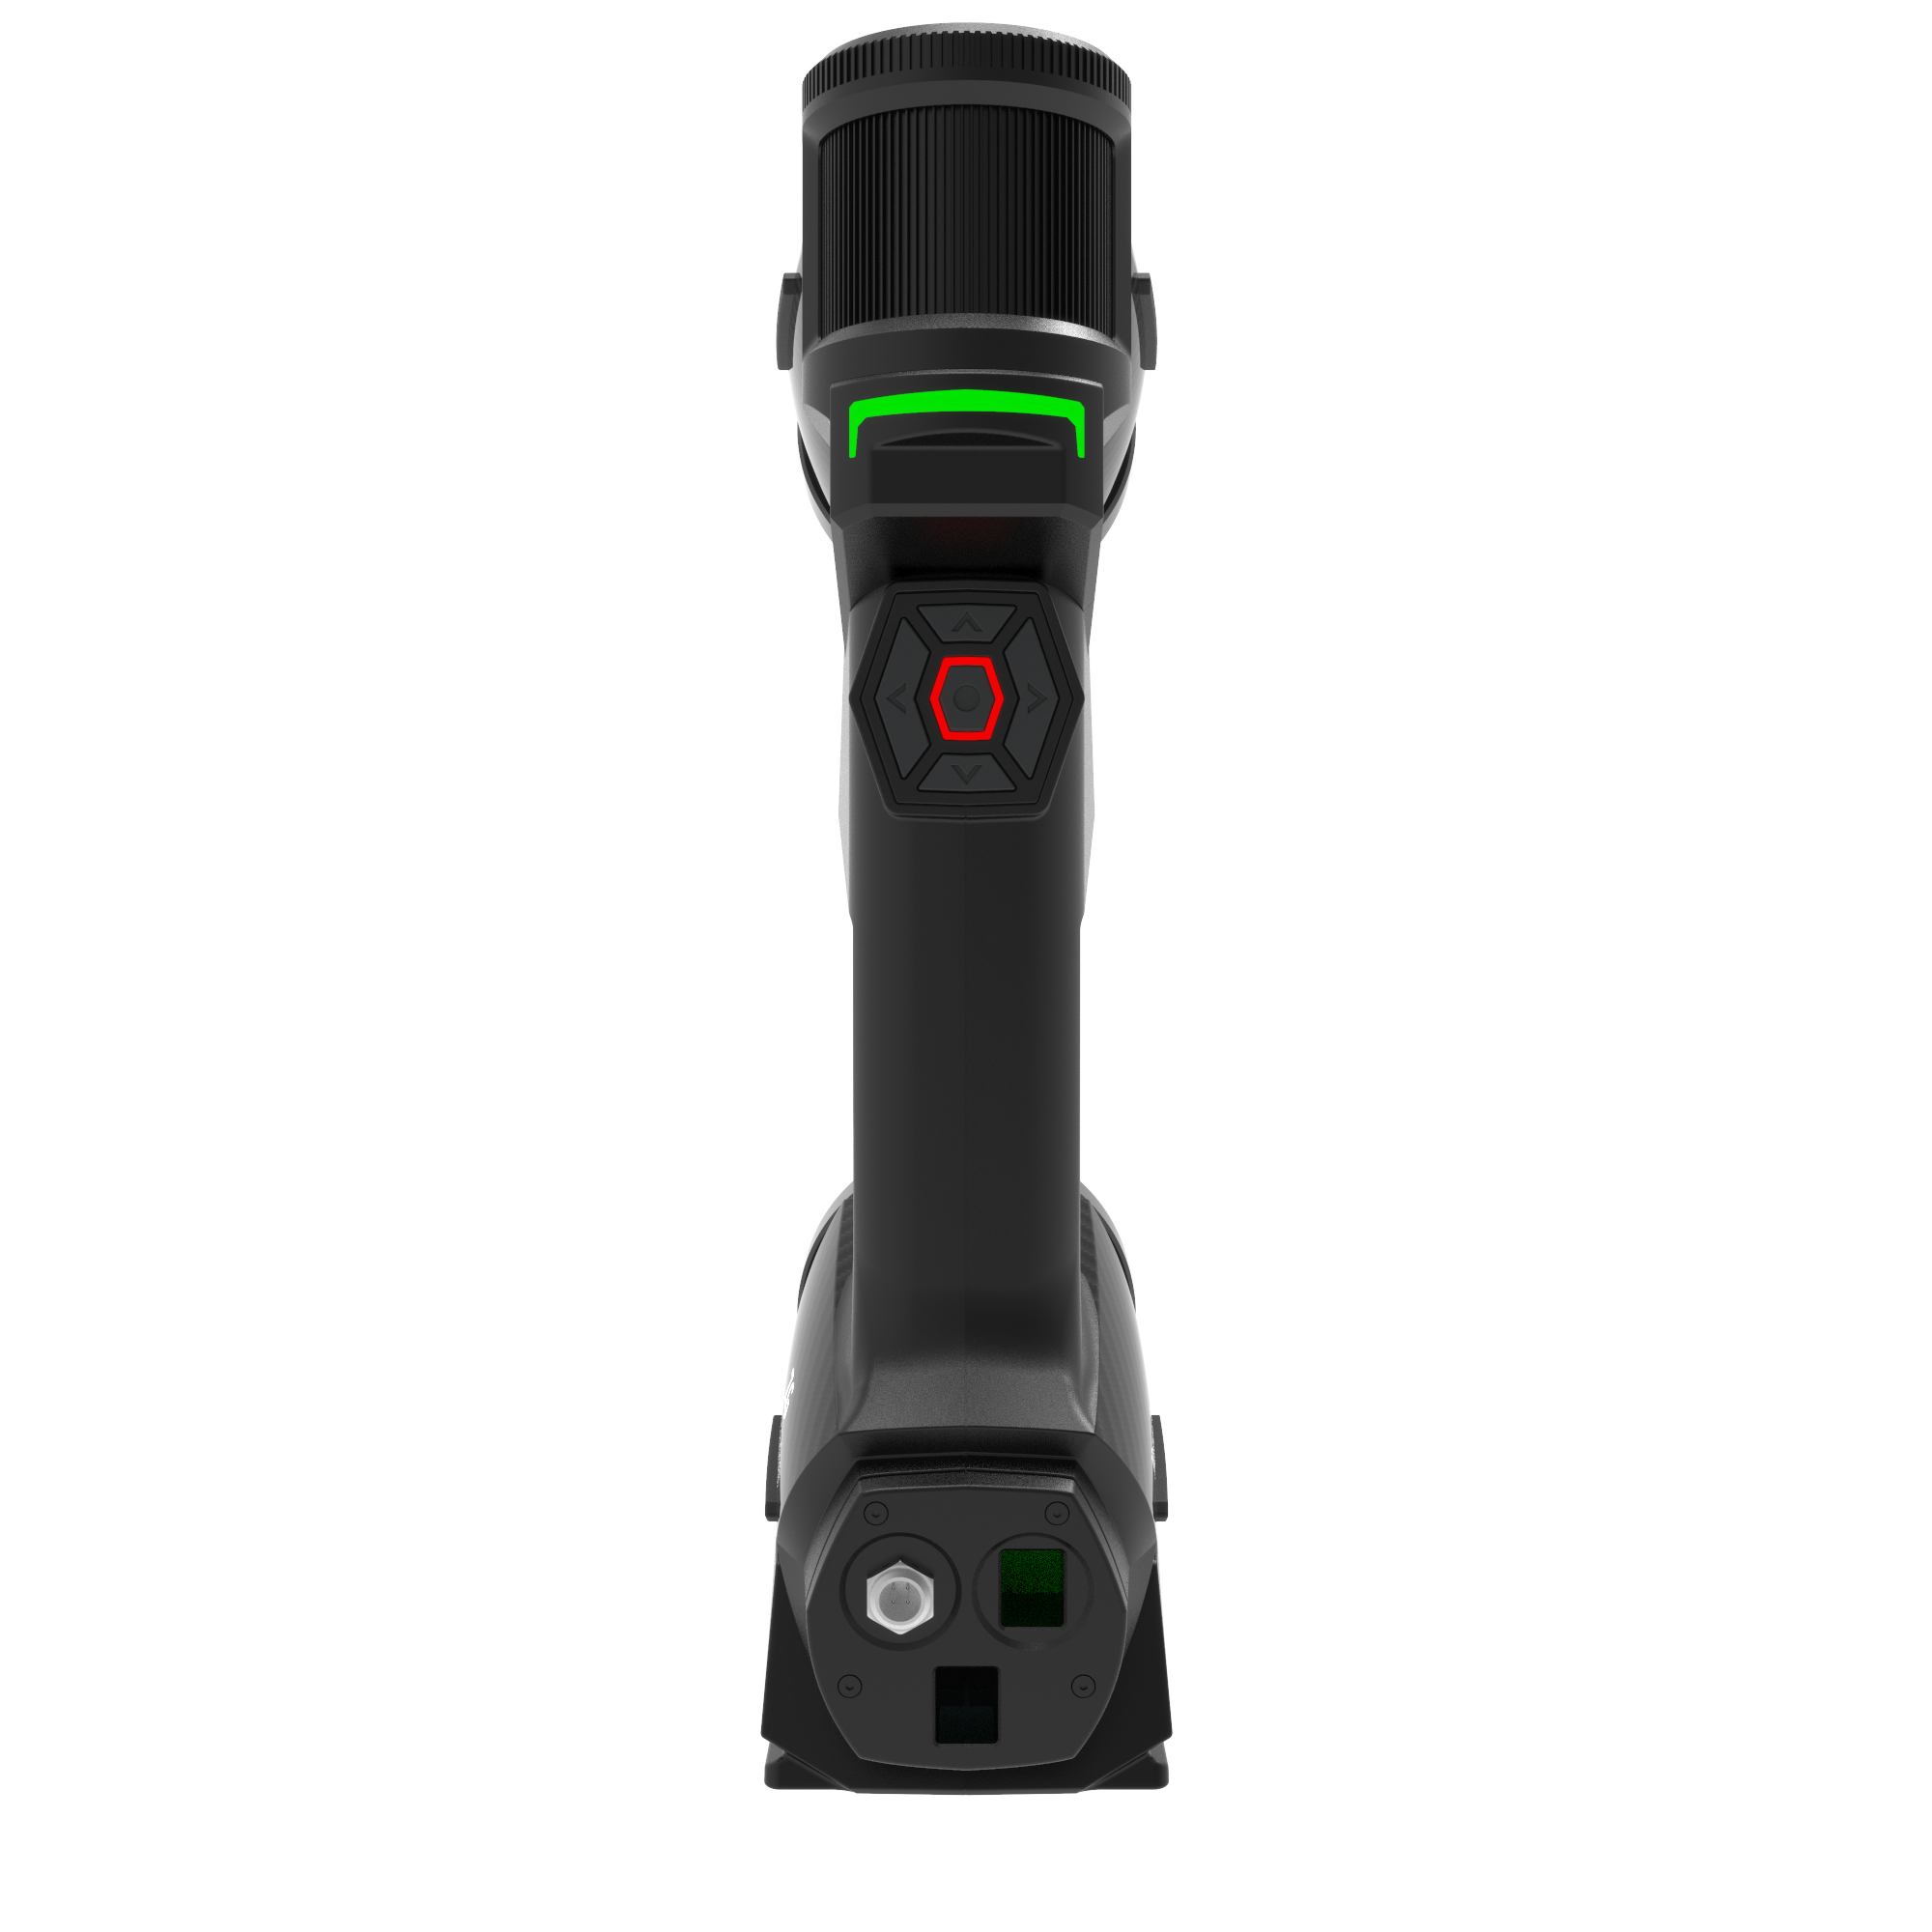
Das Messen schwerer Maschinen wie Turbinengehäuse, Schiffsmotorblöcke und Bergbauausrüstung erfordert traditionell stundenlange Vorbereitungsarbeiten oder Sichtlinienbeschränkungen. Hersteller verlieren wertvolle Produktionszeit, indem sie riesige Teile für die Inspektion vorbereiten. Beim herkömmlichen 3D-Scannen müssen Hunderte von reflektierenden Zielen angebracht oder eine ununterbrochene Sichtlinie zu einem externen optischen Tracker aufrechterhalten werden. In industriellen Fertigungsumgebungen führen beide Methoden zu ernsthaften Engpässen, hohem Arbeitsaufwand und erheblichen Betriebsausfallzeiten.
Die fortschrittliche Messtechnik hat sich kürzlich auf den Tracker- und markerfreien 3D-Laserscanner verlagert . Durch die Kombination von globaler Photogrammetrie und lokalisiertem Laserscanning können Qualitätssicherungsteams jetzt riesige, komplexe Geometrien direkt in der Fertigungshalle bewerten. Sie erfahren, wie diese Hybridtechnologie die Vorbereitungszeit eliminiert, ohne die volumetrische Genauigkeit zu beeinträchtigen, und so agile und hochpräzise Inspektionen ermöglicht.
Wichtige Erkenntnisse
Zero-Prep-Effizienz: Durch den Wegfall von Zielen und externen Tracking-Setups wird die Inspektionsvorbereitungszeit bei großen Maschinen um bis zu 80 % reduziert.
Ausfallsicherheit in der Werkstatt: Markierungsfreie Systeme erfassen Daten dynamisch und bleiben von Vibrationen in der Werkstatt oder Blockaden der Sichtlinie unbeeinflusst.
Hybrid-Tracking-Technologie: Ein 3D-Laserscanner mit unabhängiger integrierter Photogrammetrie erstellt ein eigenes räumliches Koordinatensystem und ermöglicht so hochpräzise Messungen über große Volumina (bis zu mehreren Metern), ohne dass sich Ausrichtungsfehler ansammeln.
Bewertungsauftrag: Käufer müssen diese Systeme anhand standardisierter volumetrischer Genauigkeitsmetriken (z. B. VDI/VDE 2634) in ihrer tatsächlichen Werkstatt bewerten, anstatt sich ausschließlich auf Datenblätter mit optimalem Zustand zu verlassen.
Die wahren Kosten der herkömmlichen Nachverfolgung in der Schwerindustrie
Herkömmliche Messgeräte stellen enorme Anforderungen an Ihre Mitarbeiter, bevor überhaupt mit dem Scannen begonnen wird. Das Anwenden von Referenzzielen auf große Gussteile oder Schweißkonstruktionen führt zu einem massiven manuellen Engpass. Bediener müssen die Industrieoberfläche reinigen, Hunderte von reflektierenden Aufklebern sorgfältig in bestimmten Abständen anbringen und deren Platzierung überprüfen. Nach dem Scan müssen sie diese Targets abziehen und die Kleberückstände mit chemischen Lösungsmitteln entfernen. Dieser langwierige Prozess nimmt Stunden in Anspruch. Wenn Sie es mit einem acht Meter langen Baggerausleger oder einer riesigen Windturbinennabe zu tun haben, verlieren Sie eine ganze Schicht allein für Vorbereitungs- und Aufräumarbeiten.
Optische Tracker bringen eine völlig andere Einschränkung mit sich, die sogenannte Sichtlinienbeschränkung. Externe Ortungseinheiten müssen direkten Sichtkontakt zum Handscanner halten. Schwere Maschinen weisen häufig tiefe Hohlräume, scharfe Hinterschnitte oder komplexe Innenkomponenten auf. Wenn Sie in ein Turbinengehäuse greifen, verliert der Tracker den Scanner aus den Augen. Die Bediener müssen den Prozess stoppen, den schweren, auf einem Stativ montierten Tracker vorsichtig neu positionieren und das System neu kalibrieren. Diese Unterbrechungen unterbrechen den Inspektionsablauf erheblich und vervielfachen die Gesamtzeit, die für die Erfassung eines einzelnen Vermögenswerts erforderlich ist.
Industrielle Fertigungsböden bergen auch Umweltrisiken. Herkömmliche externe Tracking-Setups erfordern eine starre Stabilität. Wenn ein Gabelstapler in der Nähe vorbeifährt, können Bodenvibrationen den externen Tracker aus der Kalibrierung bringen. Temperaturschwankungen in einer riesigen Anlage können auch zu Mikroausdehnungen in den Nachführständern führen. Die Teams müssen auf das thermische Gleichgewicht warten oder ständig Neukalibrierungen durchführen. Diese strengen Umweltauflagen passen einfach nicht zur chaotischen, dynamischen Realität aktiver Schwerproduktionsanlagen.
So funktioniert ein Tracker- und Marker-freier 3D-Laserscanner
Die moderne Messtechnik umgeht externe Ortungsgeräte vollständig durch algorithmische Positionierung. Handheld-Geräte nutzen fortschrittliche simultane Lokalisierung und Kartierung (SLAM) in Kombination mit der Verfolgung geometrischer Merkmale. Die Software des Scanners identifiziert einzigartige geometrische Merkmale am Objekt selbst – wie Kanten, Kurven und Schraubenlöcher. Es nutzt diese Funktionen als digitale Anker. Während Sie das Gerät bewegen, gleicht die Software die Live-Daten kontinuierlich mit diesen erkannten Mustern ab. Dieser Prozess macht eine externe Kamera oder physische Aufkleber überflüssig, um dem Scanner mitzuteilen, wo er sich im 3D-Raum befindet.
Um riesige Maschinen genau zu vermessen, verlassen sich Hersteller auf einen 3D-Laserscanner mit unabhängiger integrierter Photogrammetrie . Reine SLAM-Systeme können unter „Drift“ leiden, bei dem sich winzige Ausrichtungsfehler über große Entfernungen ansammeln. Die integrierte Photogrammetrie löst dieses Problem, indem sie sofort einen großen globalen Referenzrahmen erfasst. Das Gerät nimmt eine Reihe von Weitwinkelbildern auf, um ein hochpräzises volumetrisches Skelett des gesamten Objekts zu erstellen. Die Laserscaneinheit gleicht dann ihre lokalisierten Oberflächendaten mit dieser internen globalen Karte ab. Dieser Hybridansatz fixiert feine Details fest in ihren korrekten räumlichen Koordinaten und verhindert so eine akkumulierte Drift vollständig.
Diese interne Architektur ermöglicht eine dynamische Referenzierung während des Betriebs. Bei herkömmlichen Setups werden die Scandaten beschädigt, wenn sich das Teil auch nur um einen Millimeter bewegt. Da ein markerfreier Scanner auf der Geometrie des Objekts und seiner internen Photogrammetriekarte basiert, behält er die räumliche Ausrichtung dynamisch bei. Wenn ein Kranführer die schwere Maschine leicht verschiebt oder der Werkstattboden stark vibriert, gleicht die Software dies sofort aus. Der digitale Referenzrahmen bewegt sich neben dem physischen Teil, sodass Sie kontinuierliche, fehlerfreie Daten ohne starre Klemmung scannen können.
Validierung der volumetrischen Genauigkeit bei großen Anlagen
Qualitätssicherungsexperten verwechseln häufig lokale Auflösung mit volumetrischer Genauigkeit. Die Auflösung definiert das kleinste Oberflächendetail, das ein Scanner erfassen kann, wie zum Beispiel einen winzigen Kratzer auf einem bearbeiteten Flansch. Die volumetrische Genauigkeit misst, wie perfekt der Scanner die Maßgenauigkeit über eine große Entfernung aufrechterhält. Sie könnten einen extrem hochauflösenden Scan eines fünf Meter langen Schiffspropellers aufnehmen, aber wenn die volumetrische Genauigkeit schlecht ist, könnte die Software die Propellerblätter digital verzerren. Wenn Sie diese Unterscheidung verstehen, können Sie die Ausrüstung anhand ihrer Präzision auf Makroebene bewerten.
Tabelle: Lokale Auflösung vs. volumetrische Genauigkeit
Metrisch
Definition
Hauptauswirkungen auf schwere Maschinen
Gemeinsamer Messbereich
Lokalisierte Auflösung
Die Dichte der in einem bestimmten lokalisierten Bereich erfassten Punkte.
Erfassen feiner Oberflächenfehler, Texturen und kleiner Lochdurchmesser.
0,01 mm bis 0,1 mm
Volumetrische Genauigkeit
Die Maßgenauigkeit bleibt über das gesamte Volumen des Objekts erhalten.
Sicherstellung großflächiger Baugruppenausrichtung, paralleler Flächen und allgemeiner CAD-Varianz.
0,02 mm + 0,015 mm/m
Sie müssen Ihre Messausrüstung anhand strenger Industriestandards bewerten. Sich ausschließlich auf Marketingvorgaben zu verlassen, führt zu ungenauen Ergebnissen in der Werkstatt. Suchen Sie nach Geräten, die nach den Laborstandards ISO 17025 zertifiziert sind. Noch wichtiger ist, dass die Leistungsdaten anhand der Norm VDI/VDE 2634 Teil 3 getestet wurden. Dieser strenge deutsche Ingenieurrahmen testet speziell optische 3D-Messsysteme mithilfe kalibrierter Artefakte über mehrere Längen und Winkel. Geräte, die diesen Standard erfüllen, bieten nachweisbare Sicherheit bei der Inspektion kritischer Vermögenswerte im Wert von mehreren Millionen Dollar.
Ingenieure äußern natürlich Skepsis gegenüber dem völlig markerlosen Scannen von konturlosen Geometrien. Wenn Sie einen perfekt glatten, polierten Fünf-Meter-Zylinder scannen, haben SLAM-Algorithmen Schwierigkeiten, einzigartige geometrische Merkmale zu finden, die verfolgt werden können. Transparente, sich extrem wiederholende oder völlig ebene Oberflächen können dennoch eine Streuung der Referenzmerkmale erfordern. Hybridsysteme mildern dies jedoch aktiv. Die integrierte Photogrammetrie überbrückt große Lücken ohne Merkmale, indem sie die Daten an den Strukturkanten des Teils verankert. Sie müssen selten das gesamte Objekt mit Zielscheiben bedecken; Durch die Anwendung nur einer Handvoll an wichtigen Übergangspunkten erhält der Algorithmus alles, was er benötigt.
Wichtigste Kaufkriterien für einen hochauflösenden 3D-Laserscanner
Die Materialanpassungsfähigkeit bestimmt, ob ein Scanner in eine echte Fertigungshalle gehört. Schwere Maschinen reichen von tiefdunklem Schmiedeeisen bis hin zu stark reflektierenden bearbeiteten Legierungen für die Luft- und Raumfahrt. Herkömmliche Scanner versagen auf diesen Oberflächen und zwingen die Bediener dazu, die Teile mit Mattierungsspray zu besprühen. Dieses Spray beeinträchtigt die Maßhaltigkeit und erfordert eine anschließende gründliche Reinigung. Moderne Geräte nutzen optimierte Blue-Laser-Technologie und intelligente Belichtungsalgorithmen, um glänzende oder schwarze Oberflächen direkt zu messen. Durch die Bewertung dieser Anpassungsfähigkeit stellen Sie sicher, dass Sie die Teileintegrität wahren und gleichzeitig stundenlange Vorbereitung einsparen.
Ein weiterer entscheidender Kauffaktor sind die Rechenleistung und die Interoperabilität der Software. Die Erfassung riesiger Maschinen erzeugt enorme Mengen an Punktwolkendaten. Sie benötigen native Software, die dies bewältigen kann, ohne dass Ihre Workstation abstürzt. Wenn Sie in einen hochauflösenden 3D-Laserscanner investieren , prüfen Sie sorgfältig, wie schnell er das Netzpolygonmodell generiert. Überprüfen Sie über die native Verarbeitung hinaus auf nahtlose Interoperabilität. Die Software des Scanners muss problemlos saubere STL- oder IGES-Dateien direkt in branchenübliche Inspektionsplattformen wie PolyWorks oder Geomagic Control X exportieren, um einen automatisierten CAD-zu-Teil-Vergleich zu ermöglichen.
Fähigkeit zur reflektierenden Oberfläche: Stellen Sie sicher, dass der Scanner nicht besprühte, bearbeitete Metalle erfassen kann.
Leistung bei dunklen Materialien: Gewährleisten Sie eine klare Datenerfassung auf Gusseisen und Kohlefaser.
Mesh-Generierungsgeschwindigkeit: Testen Sie die Rendering-Geschwindigkeit der Software für Dateien mit mehr als 10 Gigabyte.
Software-Interoperabilität: Bestätigen Sie die direkte Plugin-Unterstützung für gängige GD&T-Inspektionssoftware.
Ergonomie und Tragbarkeit entscheiden oft über den tatsächlichen Erfolg Ihres Messprogramms. Es ist nicht einfach, schwere Maschinen in einen temperaturgeregelten Raum für Koordinatenmessgeräte (KMG) zu transportieren. Sie müssen den Scanner in enge Schweißzellen, hoch oben auf Gerüsten oder tief in Schiffsmotorblöcke bringen. Bewerten Sie das physische Gewicht des Scanners, um Ermüdungserscheinungen des Bedieners bei langen Schichten vorzubeugen. Bewerten Sie die Akkulaufzeit und ob Sie Stromquellen im laufenden Betrieb austauschen können, ohne dass Scandaten verloren gehen. Eine kompakte Betriebsfläche ermöglicht Ihrem Team ein effektives Manövrieren in engsten Industrieräumen.
Implementierungsrisiken und Best Practices für den Rollout
Der Übergang zur erweiterten Messtechnik erfordert eine proaktive Schulung der Bediener. Durch den Wegfall der Belastung durch Aufkleber und Stative wird das Scannen physisch einfacher, aber die Bediener müssen dennoch die zugrunde liegende Wissenschaft verstehen. Sie benötigen Schulungen zu optimalen Scantechniken, um absolute Datenintegrität sicherzustellen. Wenn sie den Scanner zu weit weg halten, sinkt die Genauigkeit. Wenn sie in extrem schrägen Winkeln scannen, reflektiert der Laser schlecht. Durch das richtige Training wird eine gleichmäßige, schwungvolle Bewegung vermittelt. Bediener lernen, wie sie das Netz kontinuierlich aufbauen und dabei das Software-Feedback in Echtzeit überwachen, um zu vermeiden, dass kritische geometrische Daten übersehen werden.
Die Datenverwaltungsinfrastruktur birgt ein erhebliches verstecktes Risiko. Hochauflösende Scans eines gesamten Rotorblatts einer Windkraftanlage erzeugen riesige digitale Dateien. Die meisten Standard-Engineering-Laptops stürzen ab, wenn sie versuchen, diese Netze zu verarbeiten. Sie müssen die Rechenleistung Ihrer Workstation aufrüsten und insbesondere in High-End-GPUs und viel RAM investieren. Darüber hinaus etablieren Sie robuste Netzwerkspeicherprotokolle. Die Archivierung dieser Qualitätskontrolldateien zur Einhaltung der Compliance erfordert schnelle lokale Netzwerkgeschwindigkeiten und skalierbaren Serverspeicher, um Datenengpässe in Ihrer IT-Abteilung zu verhindern.
Führen Sie ein Umweltaudit durch: Legen Sie die engsten Räume und Lichtverhältnisse fest, in denen Inspektionen stattfinden.
Upgraden Sie die Hardwareverarbeitung: Erwerben Sie Workstations mit professionellen Grafikkarten und mindestens 64 GB RAM.
Erstellen Sie Dateibenennungsprotokolle: Erstellen Sie eine standardisierte Namenskonvention für die Archivierung umfangreicher Punktwolkendatensätze.
Fordern Sie einen PoC vor Ort: Zwingen Sie den Anbieter dazu, die Geräte vor Ort und nicht in einem Labor zu testen.
Fordern Sie vor der Beschaffung immer einen Proof of Concept (PoC) vor Ort ein. Messtechnikanbieter lieben es, ihre Ausrüstung auf perfekten, mattgrauen Artefakten in klimatisierten Ausstellungsräumen zu präsentieren. In realen Produktionsumgebungen gibt es Staub, schlechte Beleuchtung und vibrierende Böden. Laden Sie den Anbieter in Ihre Einrichtung ein. Bitten Sie sie, Ihre komplexesten, stark reflektierenden oder am schwersten erreichbaren schweren Maschinen zu scannen. Sie sollten die Leistungsfähigkeit des Scanners in Ihrer tatsächlichen Arbeitsumgebung demonstrieren. Dieser Benchmark-Test bietet die einzig wahre Validierung der Geschwindigkeit, Genauigkeit und Betriebsfähigkeit des Scanners.
Abschluss
Der Übergang zu einem markierungsfreien Arbeitsablauf verändert grundlegend die Art und Weise, wie Produktionsstätten mit der Qualitätskontrolle umgehen. Durch den Wegfall mühsamer Zielanwendungen und die Beseitigung von Sichtlinieneinschränkungen reduzieren Sie die Ausfallzeiten der Maschine drastisch. Ingenieurteams erfassen komplexe Strukturdaten dynamisch und vermeiden so die Engpässe externer optischer Tracker. Dieser Ansatz verwandelt eine mehrstündige Inspektionsaufgabe in einen schnellen, hochpräzisen Vorgang.
Der wichtigste Faktor Ihrer Messstrategie bleibt das Gleichgewicht zwischen der Benutzerfreundlichkeit in der Werkstatt und der volumetrischen Genauigkeit. Geräte mit integrierter Photogrammetrie gehen speziell auf die Driftprobleme ein, die bei älteren markerlosen Systemen auftreten. Sie gewinnen die Bewegungsfreiheit, ohne auf die engen Toleranzen verzichten zu müssen, die für die Montage von mehreren Metern schweren Maschinen erforderlich sind.
Ergreifen Sie sofort Maßnahmen, indem Sie Ihre aktuellen Inspektionsengpässe prüfen. Berechnen Sie die Stunden, die Ihr Team damit verschwendet, Ziele anzubringen oder Stative neu zu positionieren. Wenden Sie sich an einen Messtechnikspezialisten, um eine technische Beratung zu vereinbaren. Fordern Sie einen strengen Benchmark-Test vor Ort an, um die Leistung des Scanners anhand Ihrer spezifischen Oberflächentypen und GD&T-Anforderungen zu validieren.
FAQ
F: Kann ein markerfreier Scanner stark reflektierende oder schwarz bearbeitete Teile messen?
A: Ja. Moderne blaue Lasertechnologie und optimierte Belichtungsalgorithmen ermöglichen es diesen Scannern, glänzende oder dunkle schwere Maschinen zu erfassen, ohne dass Kreide oder Mattierungssprays erforderlich sind, wodurch die Teileintegrität gewahrt bleibt.
F: Wie gewährleistet der Scanner die Genauigkeit einer 10 Meter langen Windkraftanlage?
A: Durch die Verwendung eines 3D-Laserscanners mit unabhängiger integrierter Photogrammetrie. Das Photogrammetriesystem nimmt ein volumetrisches „Skelett“ des Teils auf, während die Laser die hochauflösenden Oberflächendaten eintragen und so eine Fehlerakkumulation über die Entfernung hinweg verhindern.
F: Bedeutet „ohne Tracker“, dass keine Kalibrierung erforderlich ist?
A: Nein. Während Sie die Beziehung zwischen dem Scanner und einem externen optischen Tracker nicht kalibrieren müssen, muss das Handgerät selbst dennoch regelmäßig kalibriert werden (häufig ein schneller 1-Minuten-Vorgang mit einer zertifizierten Kalibrierungsplatine), um die ISO-zertifizierte Genauigkeit aufrechtzuerhalten.
F: Ist CAD-Software im Lieferumfang dieser hochauflösenden Scanner enthalten?
A: Die meisten Industriescanner verfügen über proprietäre Datenerfassungssoftware zur Generierung des STL-/Punktwolkennetzes. Maßprüfungen (GD&T) oder Reverse Engineering erfordern jedoch in der Regel die Integration von Software von Drittanbietern, die während der Beschaffungsphase überprüft werden sollte.